
Danh mục sản phẩm
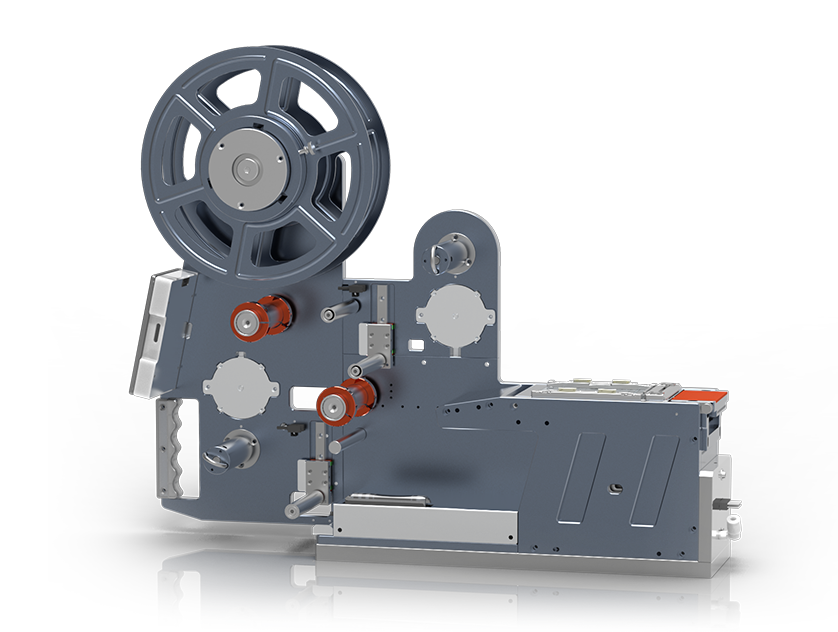
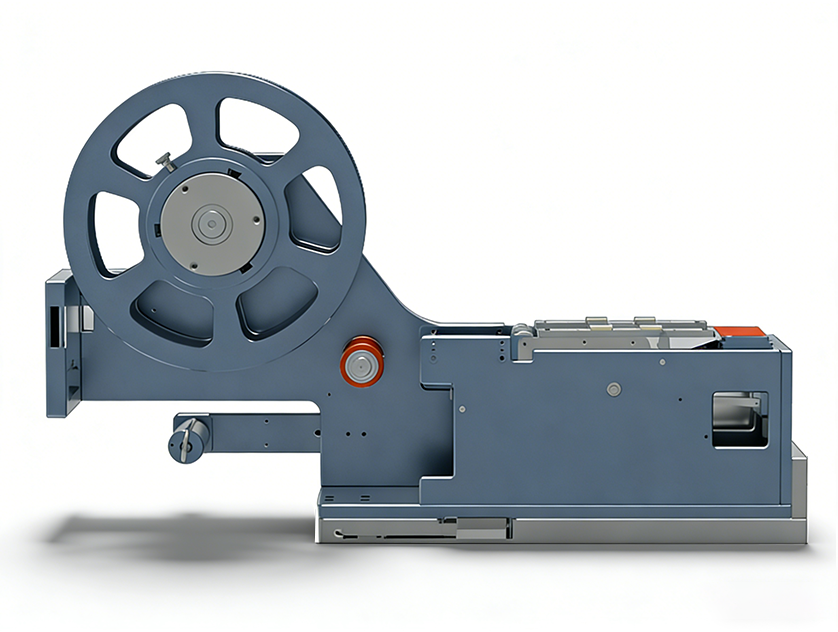
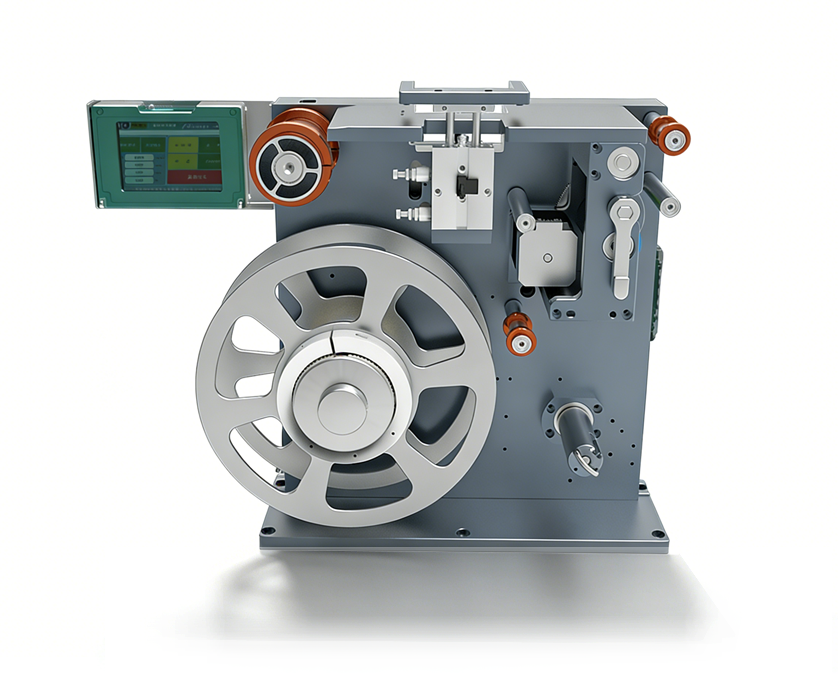

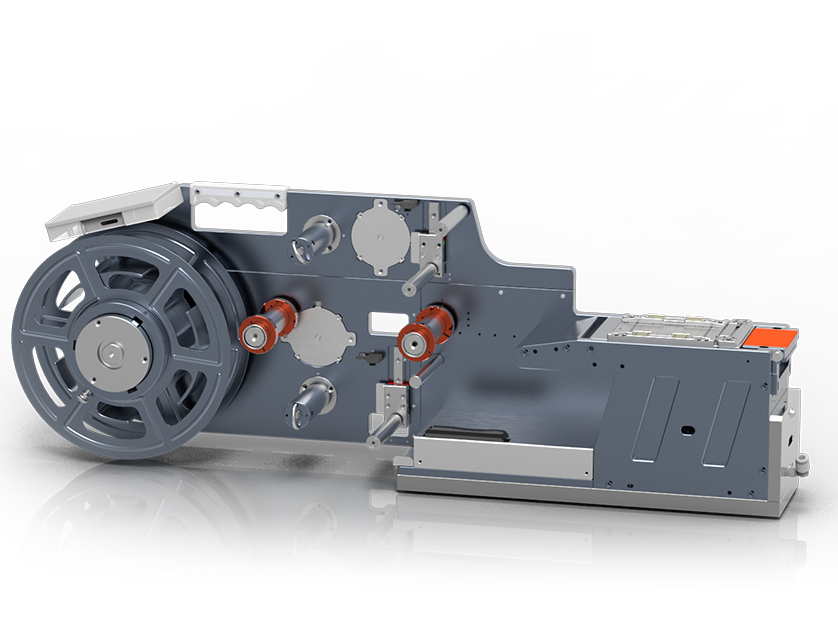


ARD-LBC
60-51-***-028-L-V4.0
Bộ cấp liệu cắt tiêu chuẩn
Cắt chiều dài thay đổi độ chính xác cao

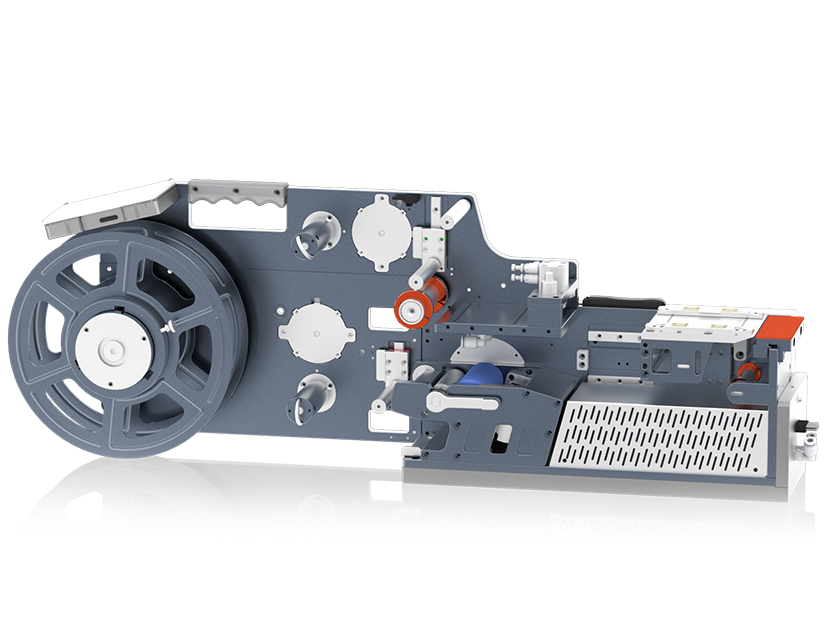
ARD-LBC
40S300-L170-L-C1-V2.0
Bộ cấp liệu cắt băng keo một mặt
Bản có thu hồi màng đáy

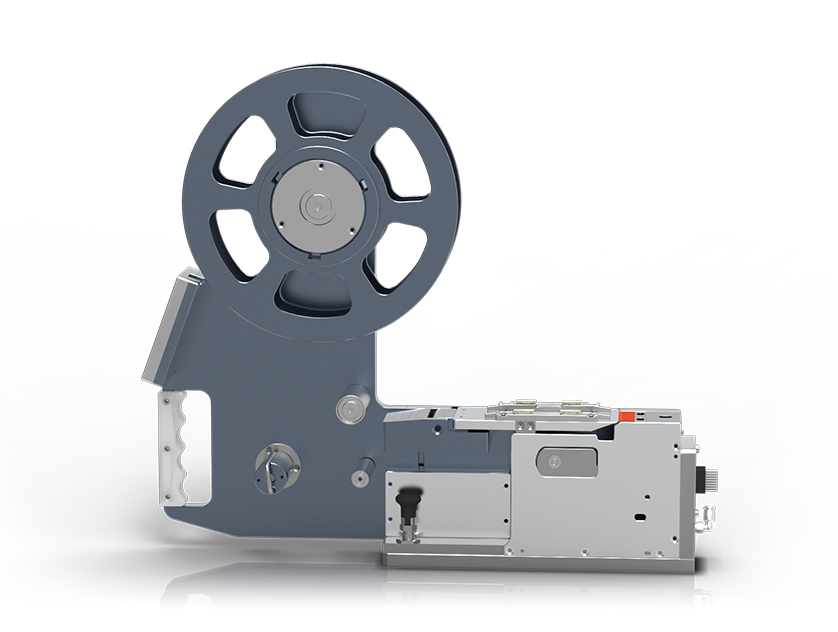
ARD-LBC
040S185-L050-R-C2-V2.0
Cắt vật liệu đặc biệt
Kéo ra nhanh và cắt chính xác theo chiều dài cố định

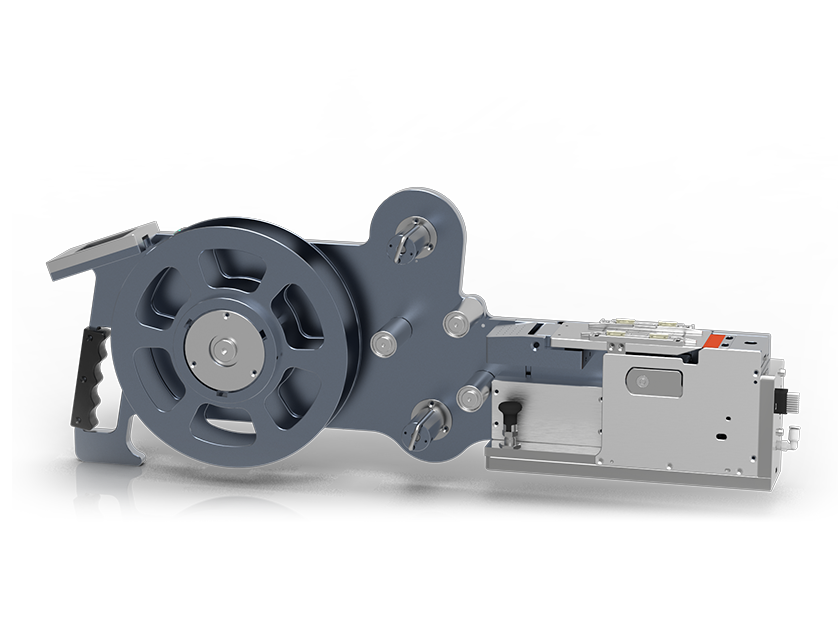
ARD-LBC
060XP-L0220-W0220-V4.0
Bộ cấp liệu cắt thiếc hàn
Chuyên dùng để cắt thiếc hàn (băng hàn) cho IGBT


Tình huống ứng dụng
Nguyên lý cấp liệu
Ưu điểm
Độ chính xác cắt cao, chiều dài có thể điều chỉnh, phù hợp nhiều loại vật liệu, mức độ tự động hóa cao.
Nhược điểm
Yêu cầu cao về độ phẳng và độ ổn định của vật liệu, dao cắt cần bảo trì định kỳ.
Thông số cần thiết khi chọn
1、Chiều dài cắt
2、Độ chính xác cắt (±0.5mm)
3、Độ dày vật liệu
4、Tốc độ cắt
5、Vật liệu đến là băng keo một mặt / hai mặt
Yêu cầu cơ bản
• Vật liệu có khả năng cắt tốt;
• Độ dày vật liệu đồng đều, không thay đổi dày mỏng;
Giới thiệu bộ cấp liệu cắt thiếc hàn
Bộ cấp liệu cắt thiếc hàn là thiết bị tự động chuyên dùng để sản xuất chất bán dẫn công suất (IGBT), có thể điều chỉnh thông số cắt theo kích thước wafer, đồng thời có thể cắt rập (die-cut) thiếc hàn đủ kích thước để hàn tụ điện, điện trở (chiều dài cấp liệu khoảng 0.8mm). Hiện nay, băng hàn chủ đạo chủ yếu là băng hàn gốc thiếc và băng hàn gốc chì.
Nguyên lý hoạt động
Nguyên lý hoạt động: thông qua cảm biến và kết cấu bên trong thực hiện quy trình vòng kín "cấp liệu - cắt" tốc độ cao, độ chính xác cao, kiểm soát chính xác việc vận chuyển và cắt băng hàn dạng cuộn. Feeder đa thông số, thích ứng với băng hàn nhiều quy cách khác nhau.
Chi tiết thông số
Chi tiết thông số: nhịp: 0.2-0.3s/p, độ chính xác: ±0.07mm, quy cách cắt áp dụng: 0.5≤L≤20, 1≤W≤20, truyền thông máy tính chủ: RS232, điều khiển màn hình cảm ứng, trọng lượng sản phẩm khoảng: 9KG, nguồn điện định mức: 24VDC 8.0A
Nguyên lý hoạt động bản cảm biến đầu hút
Nguyên lý hoạt động bản cảm biến đầu hút: đầu hút di chuyển xuống, chắn nguồn sáng sợi quang đối xạ, kích hoạt tín hiệu đầu hút đến vị trí để điều khiển dao cắt dưới nâng lên cắt vật liệu, đầu hút lấy vật liệu đã cắt đi, lượng sáng vào sợi quang trở lại bình thường, kích hoạt tín hiệu đầu hút rời đi để điều khiển cụm cấp liệu tiếp tục cấp liệu.
Ưu điểm bản cảm biến đầu hút
Ưu điểm: hành trình cấp liệu và thao tác cắt do vi điều khiển kiểm soát, ra vật liệu ổn định, độ chính xác cắt cao, không gian dự phòng đầy đủ phù hợp vật liệu nhiều quy cách, và có thể cắt bất kỳ chiều dài nào (kể cả chiều dài dưới 2mm).
Nguyên lý hoạt động bản hút chân không
Nguyên lý hoạt động bản hút chân không: khi vật liệu đến vị trí, sợi quang xác định cấp liệu hoàn tất và phản hồi, chân không mở hút giữ vật liệu, sau đó dao cắt dưới thực hiện cắt, hoàn tất cắt thì đóng chân không, chờ đầu hút lấy vật liệu, sợi quang xác định lấy vật liệu hoàn tất và phản hồi, cụm cấp liệu tiếp tục cấp liệu, sợi quang xác định vật liệu đến vị trí, bắt đầu chu kỳ cắt tiếp theo.
Ưu điểm bản hút chân không
Ưu điểm: bản chân không có thể thực hiện lần cắt tiếp theo ngay sau khi đầu hút lấy vật liệu, hiệu suất cắt cao hơn, hành trình cấp liệu và thao tác cắt do vi điều khiển kiểm soát, ra vật liệu ổn định, độ chính xác cắt cao, có phản hồi kịp thời về việc vật liệu đã được lấy đi hay chưa, không gian dự phòng đầy đủ phù hợp vật liệu nhiều quy cách.